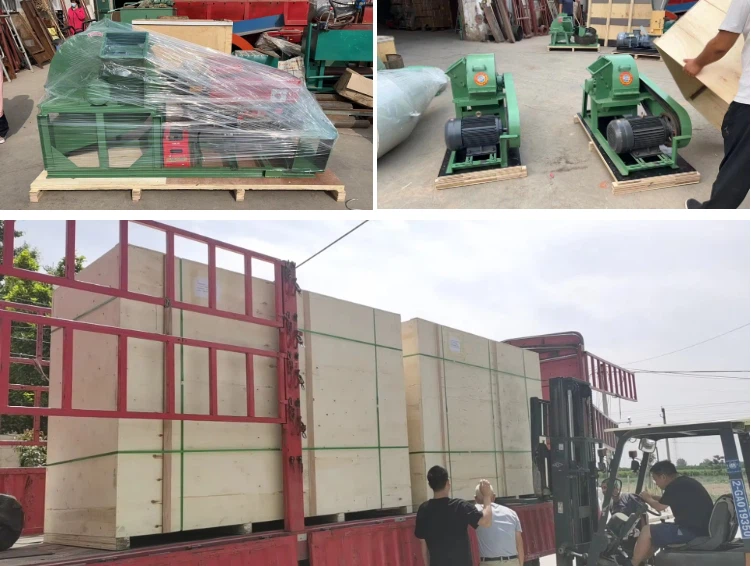
लकड़ी चिप ईंधन गोली मशीन गोली गुणवत्ता मुद्दे: समस्या निवारण और रोकथाम गाइड
Mar 27, 2026
लकड़ी चिप गोली मशीनों द्वारा उत्पादित असामान्य गोली गुणवत्ता आमतौर पर संयोजन के कारण होती हैकच्चे माल की अस्थिरता, प्रक्रिया विचलन, और यांत्रिक टूट-फूट.
यह मार्गदर्शिका एक संरचित प्रदान करती हैदोष निदान + त्वरित मरम्मत + निवारक रखरखाव प्रणालीस्थिर उत्पादन पुनर्प्राप्ति के लिए।
I. व्यवस्थित समस्या निवारण प्रक्रिया
तालिका: चरण-दर-चरण दोष निदान प्रणाली
| कदम | निरीक्षण आइटम | मानक सीमा/क्रिया | उद्देश्य |
|---|---|---|---|
| 1 | मुख्य मोटर करंट | 70%-90% रेटेड लोड | अधिभार/निष्क्रियता का पता लगाएं |
| 2 | निर्वहन तापमान | 80-100 डिग्री | ज़्यादा गरम होने की जाँच करें |
| 3 | कच्चे माल की नमी | 13%–15% | कंडीशनिंग को मान्य करें |
| 4 | कण आकार | 1-3 मिमी | एक समान भोजन सुनिश्चित करें |
| 5 | भोजन व्यवस्था | कोई रुकावट नहीं, स्थिर प्रवाह | भुखमरी रोकें |
| 6 | डाई और रोलर गैप | 0.1-0.3 मिमी | संपीड़न स्थिरता की पुष्टि करें |
| 7 | निर्वहन प्रणाली | कोई रुकावट या घिसाव नहीं | सुचारू आउटपुट सुनिश्चित करें |
| 8 | परीक्षण समायोजन | छोटे बैच का परीक्षण | पुनर्प्राप्ति सत्यापित करें |
👉यह एक हैपूर्णतः बंद-लूप डायग्नोस्टिक श्रृंखला: सामग्री → प्रक्रिया → मशीन → सत्यापन
2. मुख्य गुणवत्ता विफलताओं के लिए त्वरित मरम्मत प्रणाली
तालिका: दोष → कारण → समाधान मैट्रिक्स
| दोष प्रकार | मुख्य कारण | शीघ्र मरम्मत के उपाय |
|---|---|---|
| ढीले एवं भंगुर छर्रे | कम नमी / कम संपीड़न | नमी बढ़ाएं, उच्च संपीड़न डाई बदलें, रोलर गैप समायोजित करें |
| असमान गोली की लंबाई | डाई ब्लॉकेज/अस्थिर डिस्चार्ज | डाई होल्स को साफ करें, डिस्चार्ज ब्लेड को समायोजित करें |
| खुरदरी सतह और गड़गड़ाहट | घिसे हुए डाई/बड़े आकार के कण | चिकनी डाई बदलें, कण आकार नियंत्रित करें |
| छर्रों में दरारें | नमी + तनाव असंतुलन | नमी को स्थिर करें, संपीड़न अनुपात को अनुकूलित करें |
| काले/जले हुए छर्रे | अति ताप/निष्क्रिय घर्षण | फ़ीड दर समायोजित करें, रुकावट दूर करें, तापमान कम करें |
3. दीर्घावधि निवारक रखरखाव प्रणाली
1. दैनिक रखरखाव (प्रति शिफ्ट मानक)
| वर्ग | निरीक्षण सामग्री |
|---|---|
| सफाई व्यवस्था | फ़ीड इनलेट, चैम्बर, डिस्चार्ज आउटलेट |
| वियर पार्ट्स | डाई, रोलर्स, डिस्चार्ज ब्लेड |
| यांत्रिक प्रणाली | बियरिंग्स, बेल्ट, बोल्ट |
| संचालन निगरानी | वर्तमान, तापमान, गोली की गुणवत्ता |
👉नियम:कोई भी असामान्यता=तत्काल शटडाउन + निरीक्षण
2. नियमित रखरखाव (500-800 घंटे का चक्र)
तालिका: रखरखाव योजना
| अवयव | रखरखाव कार्रवाई |
|---|---|
| रोलर बीयरिंग | ग्रीस बदलें/घिसाव का निरीक्षण करें |
| दबाव रोलर्स | यदि घिसाव सीमा से अधिक हो जाए तो बदलें |
| डाई प्लेट | छेद की टूट-फूट, सतह की फिनिश की जाँच करें |
| प्रसारण प्रणाली | पूर्ण निरीक्षण एवं कसावट |
| सिस्टम अंशांकन | पैरामीटर रीसेट और संरेखण |
👉 यदि डाई घिसाव मानक से अधिक है:
के साथ बदलें42CrMo उच्च-शक्ति डाई
3. पूर्ण सिस्टम ओवरहाल
- पूर्ण मशीन निरीक्षण
- पैरामीटर पुनः अंशांकन
- गुप्त दोष निवारण
- परीक्षण संचालन सत्यापन
4. व्यावसायिक दोष प्रबंधन सिद्धांत (सुरक्षा + प्रक्रिया तर्क)
तालिका: मानक संचालन सिद्धांत
| सिद्धांत | मांग |
|---|---|
| सबसे पहले सुरक्षा | बिजली बंद करें, रखरखाव से पहले ठंडा करें |
| आसान-पहला निदान | कच्चे माल से शुरू करें → फिर मशीनरी से |
| घटक पदानुक्रम | बाहरी प्रणालियाँ → मुख्य घटक |
| स्पेयर पार्ट्स मानक | मूल/संगत उच्च गुणवत्ता वाले भागों का उपयोग करें |
| मरम्मत सत्यापन पोस्ट करें | पूर्ण लोड से पहले छोटे बैच का परीक्षण |
5. बुद्धिमान समस्या निवारण तर्क
दोष प्राथमिकता वृक्ष
👉 जब असामान्य गोली गुणवत्ता होती है:
सामग्री प्रणाली पहले
- नमी
- कण आकार
- अशुद्धियों
प्रक्रिया प्रणाली दूसरा
- तापमान
- खिला स्थिरता
- संक्षिप्तीकरण अनुपात
यांत्रिक प्रणाली अंतिम
- मरो पहनो
- रोलर की स्थिति
- निर्वहन प्रणाली
6. प्रमुख इंजीनियरिंग सारांश
- पेलेट गुणवत्ता विफलता एक हैसिस्टम-स्तर का असंतुलन, एक भी -बिंदु दोष नहीं
- नमी स्थिरता (13-15%) हैकोर नियंत्रण पैरामीटर
- 80-100 डिग्री हैइष्टतम लिग्निन सक्रियण रेंज
- 0.1-0.3 मिमी रोलर गैप सुनिश्चित करता हैस्थिर संपीड़न संतुलन
- अधिकांश असफलताएँ यहीं से उत्पन्न होती हैंखिला अस्थिरता + थर्मल असंतुलन
अधिक जानकारी के लिए, कृपया हमसे संपर्क करें 👉अधिक जानकारी के लिए हमसे संपर्क करें
कंपनी प्रोफाइल